Đường hàn miệng túi ảnh hưởng trực tiếp đến khả năng bảo vệ sản phẩm và chất lượng bao bì trong quá trình đóng gói. Tuy nhiên, các lỗi như hở mép, rò rỉ, xì hơi hoặc nhăn đường hàn có thể xuất hiện do vật liệu bao bì, thông số hàn, cụm ngàm hoặc hệ thống dẫn màng. Bài viết phân tích các lỗi đường hàn thường gặp, nguyên nhân và cách kiểm tra, xử lý phù hợp trong quá trình vận hành máy đóng gói.
Bản chất kỹ thuật của quá trình hàn nhiệt bao bì
Để tạo ra mối hàn kín khít và phẳng phiu, hệ thống đóng gói phải vận hành dựa trên sự phối hợp đồng bộ của Tam giác hàn nhiệt:
- Nhiệt độ: Cung cấp nhiệt lượng đủ để làm mềm dẻo và nóng chảy lớp keo hàn dán phía trong mà không làm phá hủy lớp màng cản chịu nhiệt bên ngoài.
- Thời gian hàn: Khoảng thời gian ngàm hàn tiếp xúc và truyền nhiệt qua các lớp màng. Thời gian quá ngắn thì keo chưa kịp chảy; thời gian quá dài thì nhiệt tích tụ làm biến dạng màng.
- Áp lực ép: Lực ép cơ học từ xi-lanh hoặc lò xo giúp nén hai bề mặt màng tiếp xúc trực tiếp, đẩy bọt khí ra ngoài và đan xen các chuỗi phân tử polymer lại với nhau.
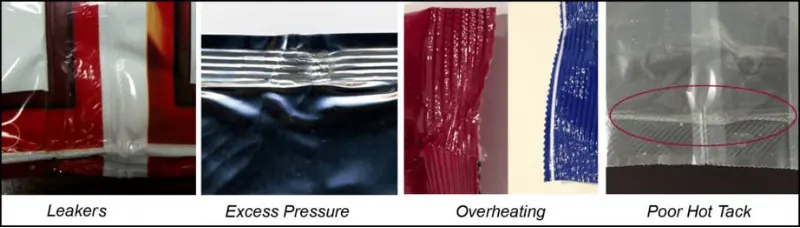
Chỉ cần một trong ba thông số này bị sai lệch, hoặc bề mặt tiếp xúc của ngàm hàn gặp sự cố cơ khí, lỗi đường hàn sẽ lập tức xuất hiện.
Các lỗi thường gặp về đường hàn
Trong quá trình vận hành, máy đóng gói có thể phát sinh các lỗi liên quan đến màng bao bì, đường hàn, định lượng hoặc cơ cấu cấp liệu. Việc nhận biết đúng hiện tượng giúp người vận hành nhanh chóng khoanh vùng nguyên nhân và xử lý phù hợp.
Đường hàn bị co rúm, nhăn nhúm
Hiện tượng: Mép túi sau khi đi qua thanh nhiệt bị biến dạng gợn sóng, mép bao bì sun lại, xuất hiện vết xém hoặc có mùi khét nhẹ của nhựa cháy.
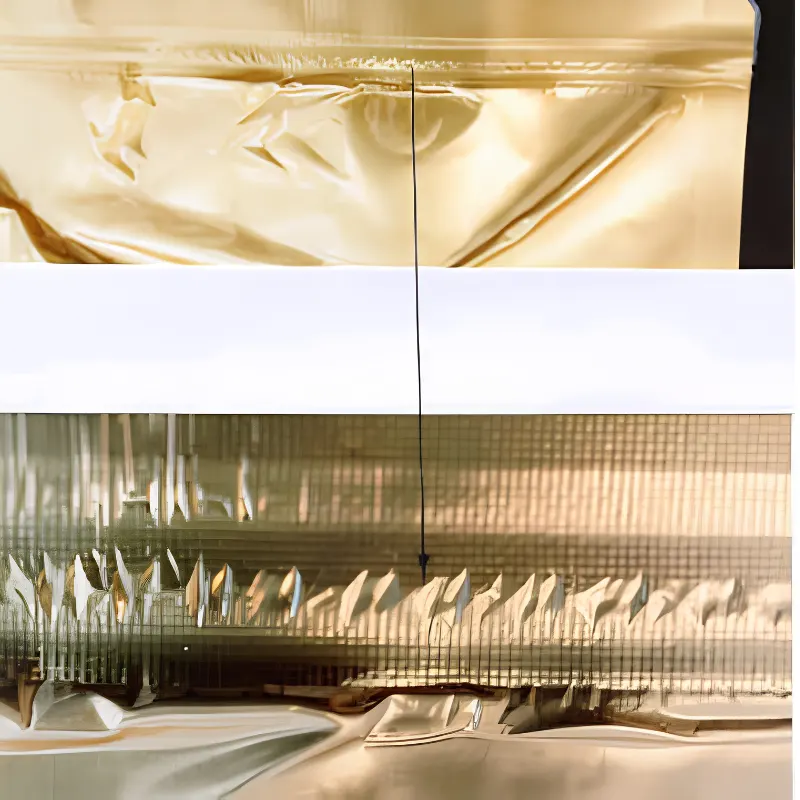
Nguyên nhân: Là do thừa nhiệt, nhiệt độ cài đặt cao vượt mức cho phép của lớp màng hoặc thời gian giữ ngàm dập quá lâu làm cho toàn bộ cấu trúc túi bị chảy cục bộ.
Cách khắc phục: Hạ nhiệt độ cài đặt từng bước nhỏ từ 5°C – 10°C và chạy thử lại mẫu. Nếu sử dụng máy đóng gói tự động, tăng nhẹ tốc độ kéo bao bì hoặc kiểm tra lại cụm quạt/thanh làm mát sau ngàm hàn để màng nhanh chóng định hình.
Túi hàn bị hở mép, bong đường dán khi kiểm tra
Hiện tượng: Đường hàn nhìn bên ngoài vẫn tương đối hoàn chỉnh nhưng độ bám không đạt yêu cầu. Khi bóp túi, kéo nhẹ mép hoặc tác động lực lên bao bì, đường hàn dễ tách khỏi nhau. Với sản phẩm dạng lỏng hoặc hút chân không, lỗi này có thể biểu hiện rõ hơn qua hiện tượng rò rỉ hoặc mất độ kín.
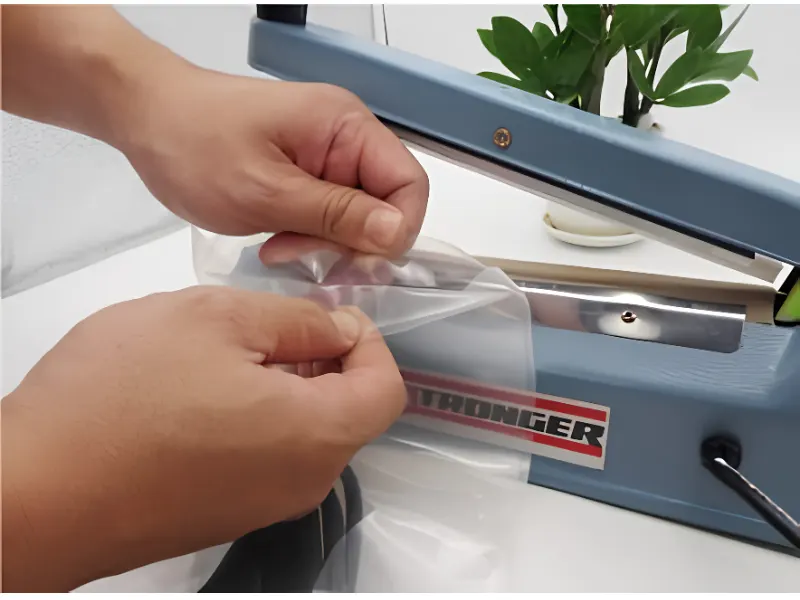
Nguyên nhân: Nguyên nhân thường liên quan đến nhiệt độ, thời gian và áp lực hàn chưa đạt. Khi nhiệt lượng truyền vào chưa đủ hoặc thời gian tiếp xúc quá ngắn, lớp màng bao bì hàn chưa đạt trạng thái đủ nhiệt. Ngược lại, nếu nhiệt độ đã ổn định nhưng áp lực ép không đồng đều, hai bề mặt màng không được tiếp xúc đầy đủ cũng có thể làm giảm độ bền đường hàn.
Cách khắc phục: Tăng nhiệt độ từng nấc 5°C cho tới khi màng nóng chảy và đạt độ bám giữa hai mặt. Đồng thời, kiểm tra áp suất khí nén cấp cho xi-lanh dập hoặc siết căng lại các lò xo nén cơ khí hai bên ngàm.
Đường hàn ăn không đều, hở một bên hoặc mép ngoài dính mép trong hở
Hiện tượng: Cùng một đường hàn ngang nhưng bên trái dính chắc còn bên phải bị hở, hoặc đường hàn chỉ ăn dải hẹp phía ngoài mép còn phía trong hoàn toàn tách rời.
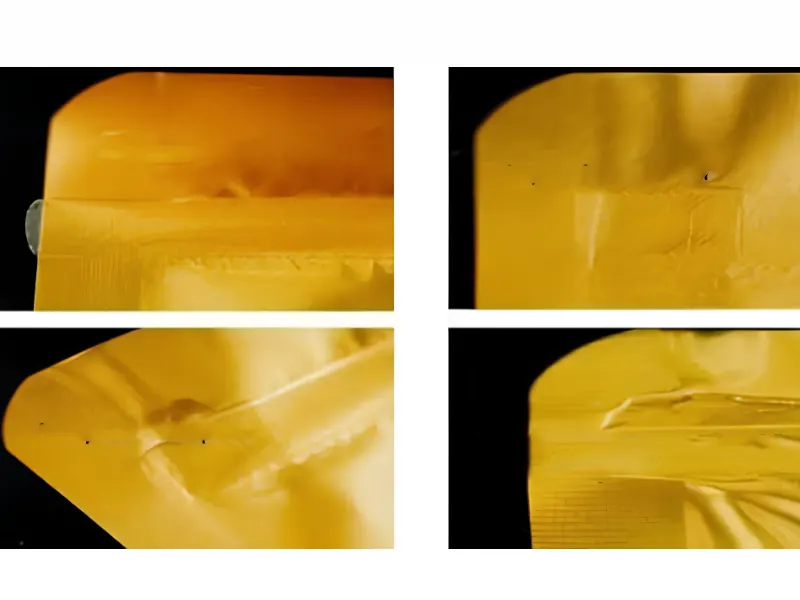
Nguyên nhân: Lỗi phân bổ áp lực hoặc nhiệt không đồng đều trên chiều dài thanh hàn, hoặc do hai má ngàm bị lệch làm cho lực ép lệch giữa hai bên. Ngoài ra, dây điện trở gia nhiệt bị đứt hoặc thanh gia nhiệt bị cong vênh cũng làm nhiệt độ chênh lệch theo từng đoạn.
Cách khắc phục: Căn chỉnh lại cơ khí cụm ngàm. Tháo bu-lông định vị, kiểm tra độ phẳng của hai mặt tiếp xúc bằng thước đo khe hở hoặc giấy than, sau đó siết đều ốc hai đầu. Tiếp theo, đo lại trở kháng từng đoạn điện trở gia nhiệt để loại trừ khả năng sinh nhiệt lệch.
Màng bao bì bị nhăn nếp gấp
Hiện tượng: Màng bao bì xuất hiện nếp nhăn hoặc bị gấp trước khi đi vào cụm hàn. Khi ngàm đóng lại, các nếp gấp có thể bị dập chồng lên nhau, làm đường hàn không phẳng và ảnh hưởng đến độ kín của bao bì.
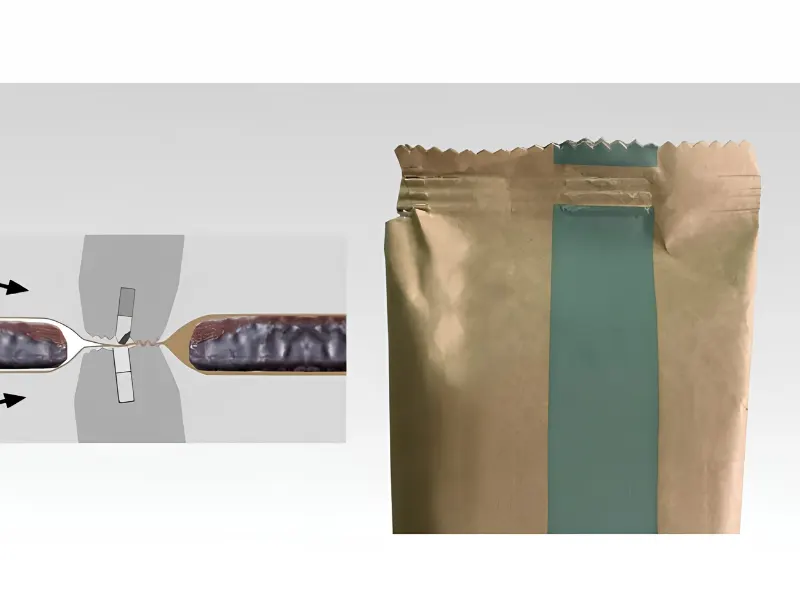
Nguyên nhân: Do lực căng cuộn màng không ổn định, phanh hãm trục xả màng điều chỉnh chưa phù hợp hoặc máng tạo hình bao bì bị lệch tâm. Ngoài ra, các con lăn dẫn hướng không thẳng hàng cũng có thể khiến màng bị lệch hoặc chùng về một phía khi đi vào cụm hàn.
Cách khắc phục: Điều chỉnh cơ cấu phanh hãm trục xả màng để duy trì lực căng phù hợp, tránh quá chùng hoặc quá căng. Kiểm tra và căn chỉnh lại máng tạo hình cùng các con lăn dẫn hướng để màng đi đúng tâm, thẳng và ổn định trước khi vào cụm hàn. Sau khi điều chỉnh, nên chạy thử và kiểm tra lại đường hàn để đảm bảo màng không tiếp tục tạo nếp gấp.
Quy trình các bước xử lý lỗi kỹ thuật
Khi phát hiện sự cố đường hàn, kỹ thuật viên không nên thao tác tùy tiện mà cần tiến hành rà soát tuần tự theo quy trình chuẩn sau:
Bước 1: Đối chiếu chất liệu bao bì với dải nhiệt chuẩn: Tránh sai lệch thông số giữa các cấu trúc màng khác nhau.
Kiểm tra cấu tạo màng đang sử dụng:
- Màng đơn lớp (PE, PP, HD): Dải nhiệt rất hẹp và nhạy cảm, dao động từ 110°C – 135°C. Vượt quá ngưỡng này màng sẽ bị sun nếp và đứt rách ngay.
- Màng ghép phức hợp (OPP/CPP, PA/PE, PET/AL/PE): Cần dải nhiệt cao hơn, thường từ 150°C – 195°C để truyền nhiệt qua các lớp cản bên ngoài (nhôm, màng PET) làm nóng chảy lớp keo trong cùng.
Trước khi đóng gói cần kiểm tra lại chất liệu màng, luôn đo lại độ dày thực tế trước khi đưa vào sản xuất hàng loạt.
Bước 2: Vệ sinh và thay thế khi cần thiết: Đảm bảo nguồn nhiệt truyền phẳng và không bám dính xỉ nhựa.
Lớp vải chịu nhiệt Teflon bọc trên ngàm có nhiệm vụ chống dính nhựa nóng chảy. Sau một thời gian hoạt động, bề mặt vải dễ bị cháy xém, rách mép hoặc tích tụ vụn nhựa cũ.
- Tắt nguồn, chờ ngàm nguội và dùng khăn thấm cồn cạo sạch xỉ nhựa bám quanh rãnh ngàm.
- Thay mới ngay lập tức nếu bề mặt đã mất lớp phủ trơn bóng hoặc có vết khuyết.
Bước 3: Hiệu chuẩn độ phẳng và áp lực của ngàm:Loại bỏ hiện tượng đường hàn ăn lệch một bên.
- Cắt một dải giấy kẹp dọc theo chiều dài ngàm hàn khi máy đang nguội.
- Kích hoạt dập ngàm bằng tay hoặc kích hoạt xi-lanh ép ở mức áp suất làm việc:
- Đạt chuẩn: Vết hằn in rõ ràng, sắc nét và đồng đều từ đầu trái sang đầu phải.
- Lệch ngàm: Vết hằn mờ một bên hoặc đứt nét ở giữa. Cần nới lỏng ốc định vị ngàm, dùng đồng hồ so hoặc dưỡng đo khe hở để cân chỉnh lại hai bên trước khi khóa bu-lông.
Bước 4: Cân chỉnh độ căng màng:Loại bỏ hiện tượng màng bị xô lệch trước khi dập ngàm.
- Kiểm tra phanh trục xả màng: Lực phanh quá lỏng sẽ làm màng đùn nếp nhăn, quá chặt sẽ làm giãn biến dạng màng dẻo.
- Rà soát cụm nạp nguyên liệu: Đảm bảo thời điểm ngàm dập không trùng với nhịp xả hạt, rót chất lỏng hoặc thổi khí nén, giữ miệng túi sạch trước khi ngàm đóng.
Kết luận
Đường hàn ổn định phụ thuộc vào sự phối hợp giữa nhiệt độ, thời gian hàn, áp lực ép và tình trạng của ngàm hàn. Việc kiểm tra màng, vệ sinh và căn chỉnh các bộ phận liên quan định kỳ giúp doanh nghiệp duy trì độ kín bao bì, hạn chế lỗi phát sinh và giảm tỷ lệ sản phẩm phải xử lý lại.