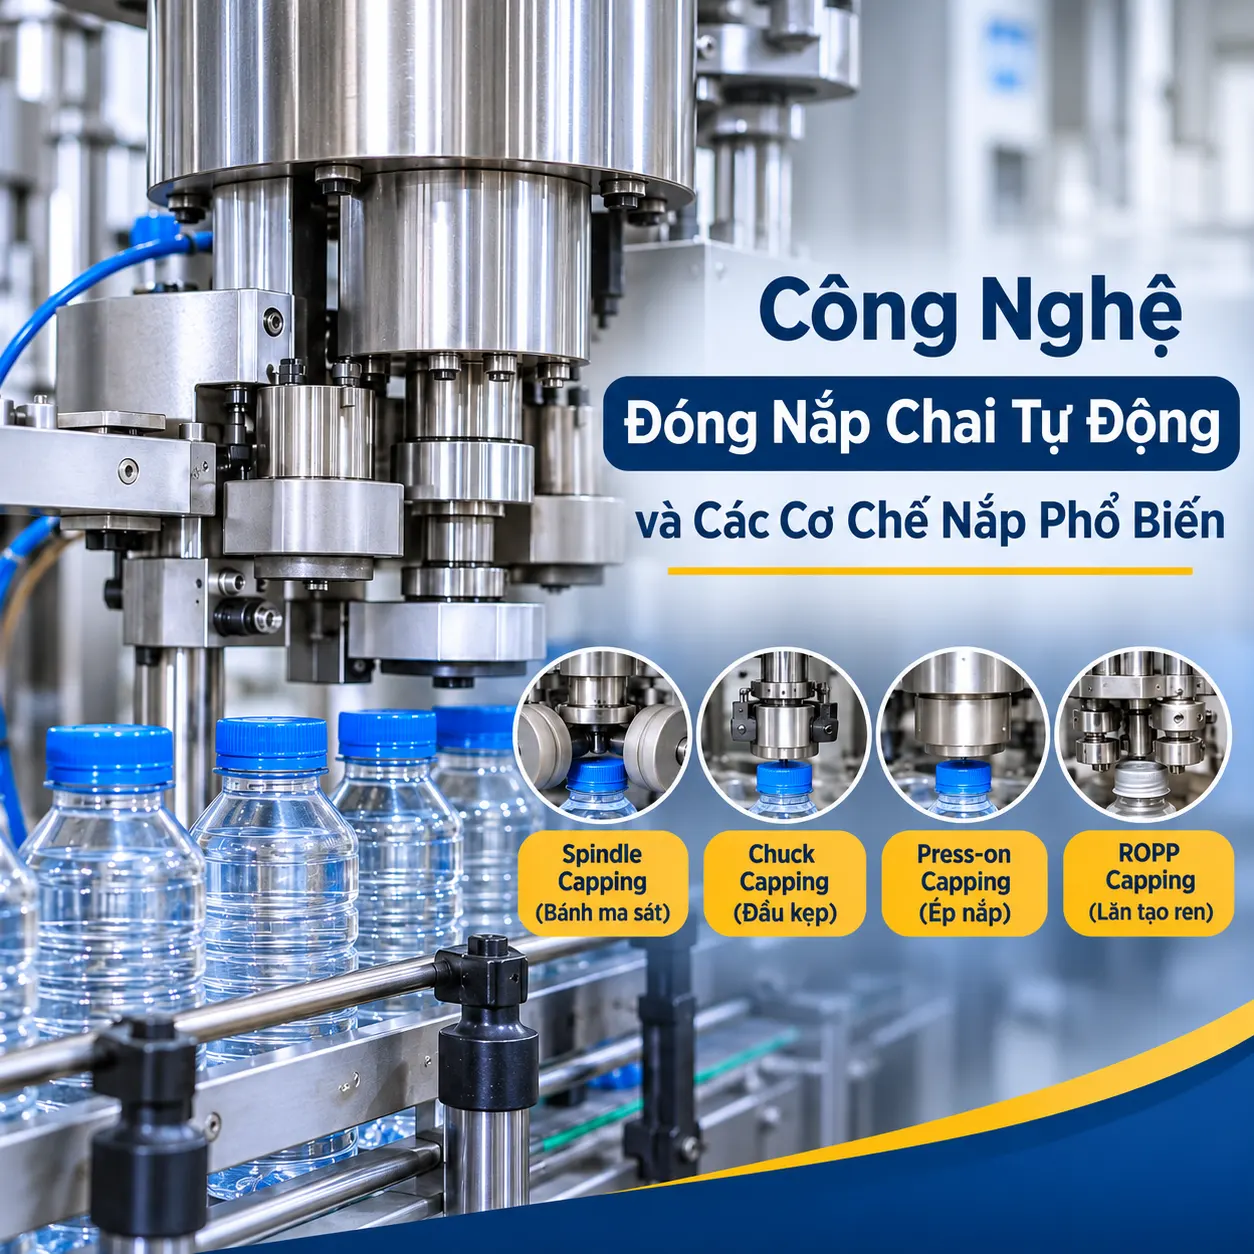
Trong quá trình vận hành dây chuyền đóng gói, máy đóng nắp có thể gặp tình trạng nắp không vào đúng ren chai, nắp bị lệch hoặc đóng xong vẫn còn lỏng. Những lỗi này làm giảm độ kín của sản phẩm, dễ gây rò rỉ khi vận chuyển và bảo quản.
Trượt ren và siết nắp không chặt là hai lỗi khác nhau, nên cần kiểm tra theo từng hướng riêng. Nếu chỉ tăng lực siết mà chưa xác định đúng nguyên nhân, lỗi thường không hết, thậm chí còn làm hỏng ren chai hoặc nắp.
Phân Biệt Lỗi Trượt Ren Và Siết Nắp Không Chặt
Trong quá trình vận hành, máy đóng nắp có thể gặp hai tình trạng phổ biến là nắp không bắt đúng ren cổ chai hoặc nắp đã vào ren nhưng chưa được siết đủ chặt. Mặc dù cả hai đều khiến nắp không đạt yêu cầu sau khi đóng, nhưng biểu hiện và nguyên nhân lại khác nhau.
Máy đóng nắp bị trượt ren: Nắp không khớp với đường ren trên cổ chai, thường có biểu hiện bị nghiêng, kênh hoặc xoay không đúng vị trí. Nếu tiếp tục siết, ren nắp hoặc cổ chai có thể bị biến dạng, hư hỏng.
Máy đóng nắp siết không chặt: Nắp đã bắt đúng ren và được xoay vào cổ chai nhưng lực siết chưa đủ. Sau khi đóng, nắp vẫn có thể xoay bằng tay, bị lỏng hoặc không đảm bảo độ kín.
Hai lỗi này cần được phân biệt để xác định đúng nguyên nhân và lựa chọn cách xử lý phù hợp.
Nguyên nhân khiến máy đóng nắp bị trượt ren hoặc siết không chặt
Có nhiều yếu tố ảnh hưởng đến quá trình đóng nắp. Trong đó, cần tập trung kiểm tra bốn nhóm chính: bao bì, cơ cấu cấp nắp, vị trí chai và bộ phận siết nắp.
Nắp và cổ chai không tương thích
Máy đóng nắp được căn chỉnh chuẩn xác đến đâu cũng không thể hoạt động ổn định nếu bản thân nắp và chai không khớp nhau. Tình trạng này thường xảy ra khi:
- Lệch chuẩn ren: Đường kính hoặc bước ren giữa nắp và cổ chai không tương đồng.
- Bao bì biến dạng: Nắp bị móp méo trong quá trình bảo quản, hoặc miệng/cổ chai đúc lỗi, không tròn đều.
- Sai số: lô bao bì mới có dung sai kích thước khác với lô cũ.
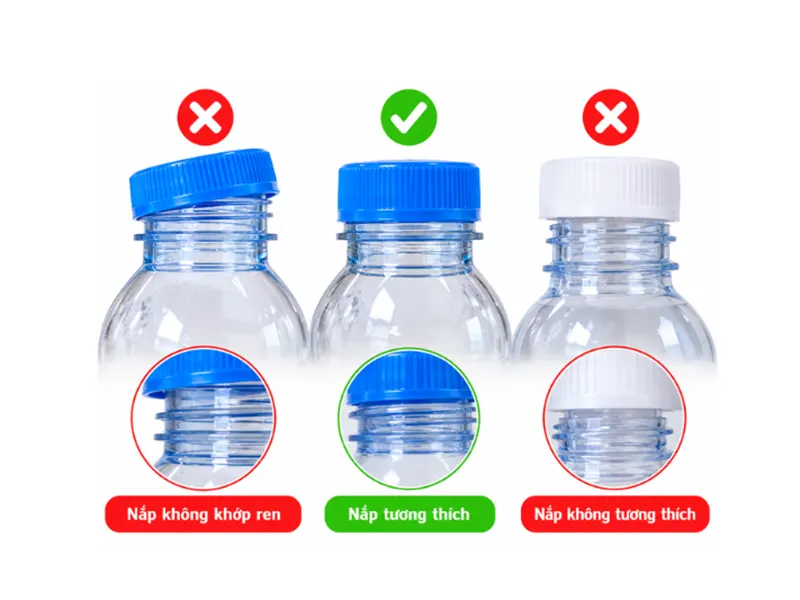
Cách khắc phục: Dừng máy và kiểm tra bằng cách vặn thử bằng tay trên 5–10 mẫu thực tế, sau đó đối chiếu lại thông số ren. Không nên cố điều chỉnh máy để bù trừ cho lỗi vật tư, tránh làm hỏng ren hoặc kẹt đầu siết.
Nắp được cấp lệch hoặc không đúng vị trí
Trước khi bắt đầu siết, nắp phải được đặt nằm ngang và đúng tâm cổ chai. Nếu hệ thống cấp liệu thả nắp bị lệch hoặc sai tư thế, đầu siết sẽ ép nghiêng nắp ngay từ vòng đầu tiên, gây ra lỗi trượt ren hoặc kênh nắp.
Nguyên nhân có thể đến từ:
- Lỗi phân loại: Nắp bị lật ngược chiều hoặc chồng chéo lên nhau khi đi ra từ bộ cấp liệu.
- Kẹt hoặc lệch máng dẫn: Máng dẫn nắp bị xê dịch hoặc có vật cản khiến nắp trượt xuống không đều.
- Lệch điểm thả: Vị trí giữ và thả nắp chưa khớp với tâm cổ chai, hoặc khoảng cách giữa đầu ra máng nắp và miệng chai chưa chuẩn.
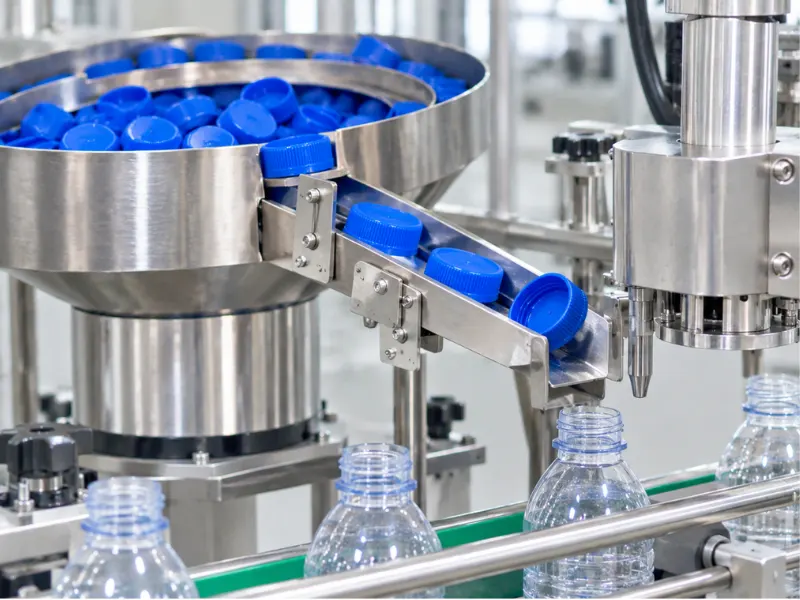
Cách xử lý: Theo dõi trực tiếp hành trình di chuyển của nắp từ bộ cấp liệu xuống miệng chai. Căn chỉnh lại máng dẫn, cơ cấu giữ và điểm thả nắp theo đúng tài liệu kỹ thuật của máy, đảm bảo nắp luôn nằm cân đối trên cổ chai trước khi vào cụm siết.
Chai không được giữ ổn định trong quá trình siết
Để đầu siết truyền lực xoắn chính xác, thân chai bắt buộc phải đứng vững và không bị xoay theo chiều vặn của nắp. Nếu chai bị rung lắc, nghiêng hoặc dịch chuyển ngang trong lúc đóng nắp, ren nắp sẽ rất dễ bị trượt hoặc cắn lệch.
Lỗi này thường xuất hiện khi:
- Lực kẹp không đủ: Bộ phận kẹp chai chỉnh quá lỏng hoặc dây đai giữ hông chai bị mòn, mất độ ma sát.
- Thanh dẫn hướng quá rộng: Không ôm sát kích thước thực tế của chai, làm chai bị xê dịch khi chạy qua cụm siết.
- Thân chai mềm hoặc quá nhẹ: Dễ bị trượt hoặc biến dạng dưới tác động lực của cơ cấu kẹp và đầu siết.
- Tốc độ không đồng bộ: Tốc độ băng tải và nhịp đóng nắp lệch pha khiến chai chưa ổn định vị trí đã bị ép nắp.
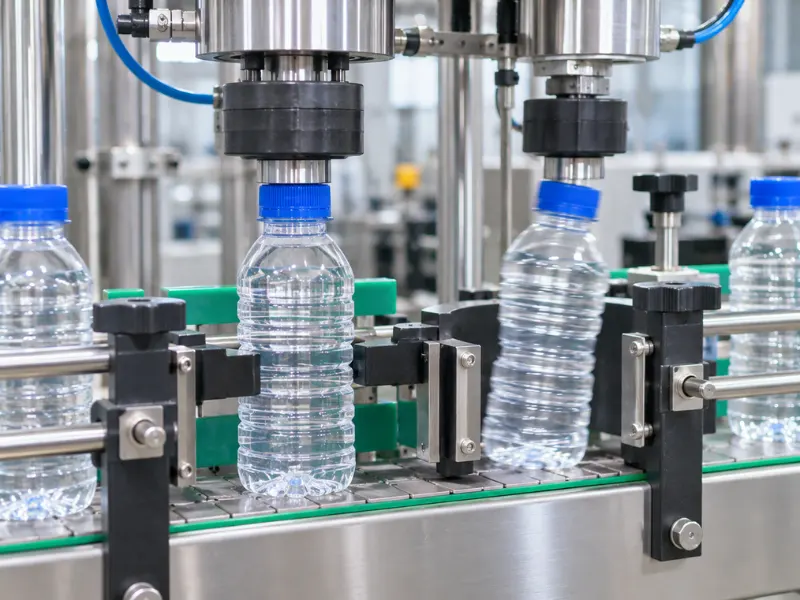
Cách xử lý: Kiểm tra độ bám của dây đai/ngàm kẹp và thu hẹp thanh dẫn hướng vừa khít với thân chai. Điều chỉnh lực kẹp ở mức cân bằng để cố định chai chắc chắn mà không làm móp méo bao bì, đồng thời kiểm tra lại sự đồng bộ tốc độ giữa băng tải và đầu siết. ẹp phù hợp để chai không bị xoay nhưng cũng không chịu lực ép quá lớn.
Đầu siết nắp bị mòn hoặc điều chỉnh lực siết không phù hợp
Đầu siết là bộ phận trực tiếp ôm giữ nắp và truyền mô-men xoắn để hoàn tất quá trình đóng gói. Khi các chi tiết tiếp xúc bị hao mòn hoặc thông số hành trình cài đặt sai lệch, lực siết sẽ truyền đi không ổn định, dẫn đến tình trạng trượt nắp hoặc vặn chưa hết ren.
Tùy theo cấu tạo máy, lỗi có thể xuất phát từ:
- Chi tiết tiếp xúc bị mòn: Đầu kẹp nắp (đệm cao su đầu chụp) hoặc bánh xe siết máy spindle bị mòn, trơn trượt khi vận hành.
- Sai lệch vị trí: Đầu đóng nắp bị lệch tâm so với cổ chai, hoặc cài đặt chiều cao hành trình chưa khớp với chiều cao chai.
- Lực siết thiếu ổn định: Bộ ly hợp giới hạn lực siết hoạt động sai lệch, hoặc áp suất khí nén đầu vào không đủ và dao động liên tục.
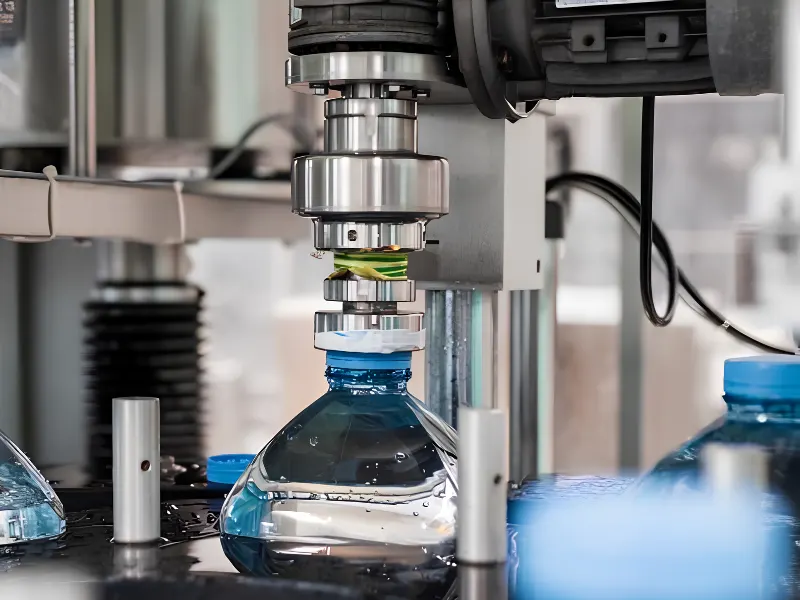
Cách khắc phục: Kiểm tra độ bám của bề mặt tiếp xúc và thay thế ngay đệm kẹp hoặc bánh xe siết nếu đã mòn. Sau đó, căn chỉnh lại độ đồng tâm, chiều cao đầu đóng nắp và thiết lập lại mức lực siết (hoặc áp suất khí nén) theo đúng tiêu chuẩn của loại nắp đang chạy.
Cách Xử Lý Khi Máy Đóng Nắp Gặp Từng Lỗi Cụ Thể
Không nên áp dụng một cách điều chỉnh cho mọi trường hợp. Cần dựa vào biểu hiện thực tế để xác định vị trí phát sinh lỗi.
| Hiện tượng | Nguyên nhân cần kiểm tra | Hướng xử lý |
| Nắp nằm nghiêng trên cổ chai | Điểm thả nắp bị lệch, đầu đóng nắp không đồng tâm với cổ chai | Kiểm tra vị trí thả nắp, căn chỉnh máng dẫn và tâm đầu đóng nắp sao cho nắp được đặt thẳng trước khi siết |
| Nắp xoay nhưng không đi xuống | Ren nắp và cổ chai không tương thích, nắp chưa được đặt đúng khớp ren | Kiểm tra mẫu nắp và cổ chai, thử độ ăn khớp của ren; đồng thời kiểm tra vị trí đặt nắp trước khi đầu siết hoạt động |
| Nắp đã vào ren nhưng còn lỏng | Mô-men xoắn chưa đủ, đầu siết không đủ độ bám hoặc gioăng làm kín có vấn đề | Kiểm tra và điều chỉnh lực siết theo thông số của loại nắp; kiểm tra bề mặt tiếp xúc của đầu siết và tình trạng gioăng nếu có rò rỉ |
| Chai xoay theo đầu đóng nắp | Cơ cấu giữ chai không ổn định, lực kẹp chưa phù hợp | Kiểm tra bộ phận kẹp chai, dây đai giữ và thanh dẫn hướng; điều chỉnh để chai đứng vững trong suốt quá trình siết |
| Nắp bị biến dạng hoặc hỏng ren | Lực siết quá lớn, đầu đóng nắp lệch tâm hoặc nắp và cổ chai không tương thích | Dừng máy, kiểm tra mẫu nắp và cổ chai, căn chỉnh lại đầu siết và thiết lập lực siết phù hợp |
| Một số chai bị lỏng, số khác đạt yêu cầu | Độ đồng đều của nắp, chai hoặc lực siết giữa các đầu đóng chưa đảm bảo | Phân loại mẫu lỗi, kiểm tra từng đầu đóng nắp và đối chiếu các lô bao bì để xác định vị trí phát sinh sai lệch |
Cách Hạn Chế Lỗi Trượt Ren Và Siết Nắp Không Chặt
Bên cạnh việc xử lý khi sự cố phát sinh, doanh nghiệp nên duy trì quy trình kiểm soát và bảo trì định kỳ để giữ dây chuyền đóng gói luôn vận hành ổn định, hạn chế tối đa tỷ lệ hàng lỗi.
- Kiểm tra vật tư đầu vào trước khi chạy máy: Đối chiếu kích thước, bước ren và độ tròn đều của nắp lẫn cổ chai trước mỗi ca sản xuất. Đặc biệt, mỗi khi đổi nhà cung cấp hoặc nhập lô bao bì mới, cần chạy thử mẫu thực tế để xác nhận độ tương thích trước khi vận hành hàng loạt.
- Vệ sinh và bảo dưỡng cụm đầu siết định kỳ: Lau sạch bụi bẩn, nước, dung dịch chiết rót hoặc dầu mỡ bám trên bề mặt tiếp xúc của đầu chụp và bánh xe siết cuối mỗi ca làm việc. Đồng thời, chủ động thay thế định kỳ các chi tiết tiêu hao (đệm cao su đầu kẹp, dây đai giữ chai) ngay khi có dấu hiệu mòn bóng.
- Thiết lập thông số lực siết tiêu chuẩn cho từng mã hàng: Cài đặt mô-men xoắn hoặc áp suất khí nén dựa trên chất liệu và kích thước thực tế của từng loại nắp. Tuyệt đối tránh vặn lực tối đa để “chữa cháy” lỗi lỏng nắp, vì lực ép quá ngưỡng sẽ làm biến dạng nắp, cháy ren hoặc đứt vòng niêm phong.
Kết Luận
Máy đóng nắp bị trượt ren hoặc siết nắp không chặt thường liên quan đến sự không tương thích giữa nắp và cổ chai, sai lệch vị trí cấp nắp hoặc lực siết chưa phù hợp. Để khắc phục hiệu quả, cần xác định đúng nguyên nhân, căn chỉnh các bộ phận liên quan và kiểm tra lực siết nhằm đảm bảo độ kín bao bì, hạn chế sản phẩm lỗi và duy trì vận hành ổn định.
Bên cạnh đó, doanh nghiệp nên thực hiện bảo dưỡng thiết bị định kỳ để hạn chế sự cố phát sinh. Tham khảo thêm bài viết Bao Lâu Nên Bảo Trì Máy Một Lần? để xây dựng kế hoạch bảo trì phù hợp.